桶装纯净水生产设备 —— 安徽智禹高效净化无菌化量产合规解决方案
2026/3/29
产品核心配置与技术参数
1. 规格与产能适配
• 核心适配规格:10L、15L、18.9L(支持循环 PC 桶、一次性 PET 桶,兼容带提手、不带提手、圆形 / 方形桶型);
• 定制化产能:支持 200-1800 桶 / 小时灵活配置,可根据生产规模选择单通道或多通道生产线,适配小批量试产、区域量产与规模化供应需求;
• 换型适配:配备快拆式规格转换组件,关键部件模块化设计,换型流程简化,换型时间≤30 分钟,满足多规格生产切换需求。
2. 核心净化与水质控制单元
• 深度净化工艺:搭载 RO 反渗透核心净化系统(过滤精度≤0.0001μm),前置多介质过滤 + 活性炭过滤 + 精密过滤预处理,后置 UV 紫外线消毒 + 臭氧杀菌双重保障,形成 “多级净化 + 双重杀菌” 工艺,高效去除原水中悬浮物、细菌、病毒、有机物、重金属、矿物质等杂质,产出水质矿化度≤10mg/L,符合纯净水洁净标准;
• 水质稳定控制:配置在线电导率检测仪、浊度检测仪、细菌总数监测仪,实时反馈水质数据,通过 PLC 系统自动调节过滤与杀菌参数,确保每批次产品水质一致性;
• 净化系统防护:采用封闭式管道设计,管道内壁抛光处理(Ra≤0.8μm),配备 CIP 在线清洗系统,支持自动清洗消毒,避免净化环节二次污染。
3. 桶体处理与灌装单元
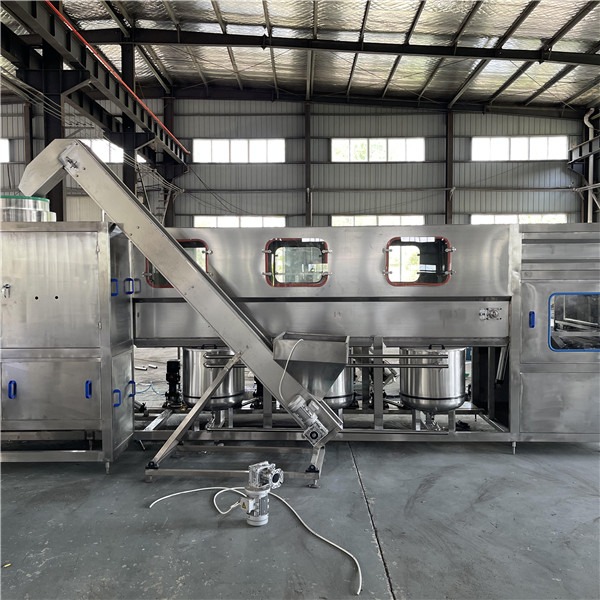
• 桶体处理设备:针对循环桶配置全自动洗桶 - 消毒 - 冲洗 - 沥干一体化设备(高压喷淋 + 内壁刷洗 + 消毒液浸泡,清洗次数≥10 次),针对一次性桶优化无菌冲洗工艺(360° 高压无菌水喷淋),确保桶体洁净度;
• 灌装工艺:采用负压式无菌灌装技术,搭配伺服流量控制,灌装精度误差≤±1.5%,无溢液、无气泡,减少水体与空气接触,保障纯净水洁净度;
• 无菌环境保障:灌装区域采用全封闭式无菌罩,内置高效 HEPA 过滤器与无菌风循环系统,达到 Class 1000 级洁净标准,灌装阀配备防滴漏、防回流装置,与桶口精准对接。
4. 封盖、检测与包装单元
• 封盖适配:全自动旋盖 / 压盖一体机,兼容桶装纯净水专用防盗盖、密封盖,封盖扭矩可调(5-25N・m),封盖合格率≥99.7%,配备缺盖检测与自动剔除功能;
• 在线检测:标配三重检测机制 —— 桶身完整性检测(剔除破损桶)、液位检测(剔除液位异常产品)、封盖密封性检测(负压检漏法),不合格品自动分流,确保出厂品质;
• 成品包装:预留套袋机、喷码机接口,可同步实现桶身套袋、喷印生产日期、批次、保质期等信息,搭配成品输送线与码垛机,形成 “灌装 - 检测 - 包装 - 码垛” 闭环。
5. 材质与智能控制标准
• 合规材质:所有接触物料的部件均采用符合 GB4806.9-2023 国标的食品级 304/316 不锈钢,密封件选用食品级硅胶材质,无异味、无析出,契合纯净水高洁净度要求;
• 智能控制系统:搭载 PLC 全自动中央控制系统,配备 10 英寸彩色人机交互触摸屏,可实时监控产能、水质指标、灌装精度、设备运行状态等关键参数,支持 15 组以上工艺参数记忆、故障自动报警与数据记录(存储≥3 年),具备手动 / 自动双模式切换,降低人工依赖;
• 安全防护:配备急停开关、过载保护、缺桶 / 缺盖停机保护、物料不足报警、漏电保护、高压防护装置,符合工业生产安全规范与食品机械安全标准。
6. 辅助配套与后端联动
• 预留衔接接口:可无缝对接前端原水预处理系统、后端码垛机、成品仓储输送线,实现全流程自动化联动;
• 可选配组件:桶体外观检测机、全自动套袋机、称重复检装置、不合格品收集箱、生产数据管理系统。
产品核心优势
• 深度净化专属工艺:针对纯净水高洁净度需求定制 RO 反渗透核心方案,多级净化 + 双重杀菌工艺,高效去除各类杂质,确保水质符合纯净水标准,契合市场对洁净饮用水的需求;
・全流程无菌保障:从原水净化到成品输出全程无菌化设计,桶体精细化处理 + 封闭式灌装环境 + 多重检测机制,严格遵循食品生产卫生标准,为合规量产提供有力支撑;
・多规格灵活适配:兼容主流桶装规格与多种桶型,换型便捷快速,适配家庭饮用、办公直供、团体采购等不同场景的生产需求,降低产能浪费;
・高效节能设计:优化 RO 反渗透系统回收率≥70%,洗桶水循环利用系统降低水资源消耗,核心设备采用伺服驱动,较传统设备电力消耗降低 6%-10%,减少生产运营成本;
・稳定可靠易运维:核心部件选用行业成熟品牌(RO 膜、伺服电机、检测传感器、密封件等),设备结构模块化设计,故障率低,年稳定生产时间≥300 天;智能化操作 + 标准化易损件,降低人工依赖与运维难度。
配套服务与合规支持
• 合规资质保障:提供设备材质检测报告、洁净度检测报告、水质检测报告等合规证明文件,协助客户对接食品生产 SC 认证中桶装纯净水生产环节的审核要求,提供工艺合规化建议与生产流程标准化指导,助力顺利通过监管核查;
・定制化方案设计:免费上门勘查场地,根据客户原水水质、目标产能、桶型规格、预算需求与场地尺寸,量身设计生产线工艺流程图、设备布局图,提供详细的设备配置清单、产能评估报告;
・工程落地服务:涵盖设备生产、运输、安装调试、管道清洗钝化、操作人员技能培训、工艺优化指导等全流程服务,实现 “交钥匙” 式交付,协助客户快速投产(常规项目落地周期 30-45 天);
・售后运维保障:立足淮北、辐射全国,常规故障 48 小时内现场响应,提供设备终身维护、技术升级、易损件供应、远程故障诊断等持续服务,定期回访并提供设备维护保养指导,保障生产线长期稳定运行。
适用场景
适用于饮用水生产企业、区域水厂、大型配送中心、商超自有品牌生产基地等场景,适配 10L、15L、18.9L 等规格桶装纯净水生产,满足家庭饮用、办公直供、企业 / 学校 / 医院集中供水、线下配送、团体采购等多类市场需求。

安徽智禹环境工程有限公司 版权所有 皖ICP备18019755号-1 免责声明